
In breve. Gamba SRL realizza lavorazioni meccaniche complesse che richiedono tornitura e fresatura. Per i particolari più critici il ciclo si completa con la rettifica di precisione: rettifica esterna, interna, di piani e senza centri, lappatura dei fori e hard turning. Le tolleranze dimensionali e geometriche sono di pochi millesimi di millimetro, con rugosità Rt inferiore a 1 µm
Tornitura e fresatura
Gamba realizza componenti con geometrie articolate, in cui tornitura e fresatura sono combinate all'interno dello stesso ciclo. Il cambio di operazione e di serraggio viene pianificato per mantenere coerenza tra le quote e ridurre l'accumulo degli errori. Per i particolari più critici, il ciclo si completa con una finitura di rettifica, necessaria a raggiungere tolleranze più strette di quelle ottenibili con la sola tornitura e fresatura.
Rettifica e finitura
Le finiture sono eseguite internamente, con le seguenti lavorazioni. Per approfondire: rettifica e lappatura.
Rettifica esterna
Finitura di diametri esterni, spallamenti e profili di particolari torniti, con controllo di cilindricità, rotondità e concentricità.
Rettifica interna
Finitura di fori e sedi, con controllo di diametro, cilindricità e coassialità rispetto alle superfici esterne.
Rettifica di piani
Finitura di superfici piane, per ottenere planarità, parallelismo e perpendicolarità entro tolleranze ristrette.
Rettifica senza centri
Rettifica di particolari cilindrici senza serraggio tra le punte o in mandrino, adatta a pezzi che richiedono diametri precisi e rugosità contenuta con tempi ciclo ridotti.
Lappatura di fori
Finitura finale dei fori per correggere geometria e ridurre la rugosità, dove la sola rettifica non basta.
Hard turning su materiali temprati
Tornitura di finitura su materiali temprati, con utensili dedicati. Permette di completare in un unico serraggio le lavorazioni che altrimenti richiederebbero un passaggio in rettifica, mantenendo buone tolleranze e qualità superficiale.
Perché gestire il ciclo internamente
Gestire internamente l'intero ciclo di lavorazione meccanica permette di:
- mantenere sotto controllo quote e tolleranze in ogni fase, dalla sgrossatura alla finitura;
- evitare trasferimenti e ulteriori serraggi tra fornitori diversi;
- coordinare meglio i tempi di consegna;
- garantire la qualità del prodotto finale.
Tolleranze e rugosità
Gamba realizza e controlla componenti con tolleranze dimensionali e geometriche di pochi millesimi di millimetro e rugosità Rt inferiore a 1 µm. Raggiungere questi valori richiede competenze specifiche, processi di lavorazione controllati e macchinari adeguati, sia per la lavorazione sia per la misura.
Strumenti di misura e verifica
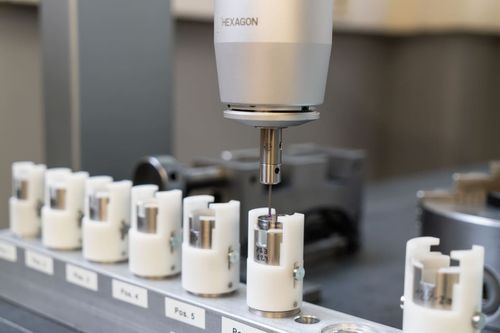
Gamba dispone di un completo parco di strumenti di misura di ultima generazione: ottica e a contatto, rotondimetri e rugosimetri. La verifica delle tolleranze e della rugosità è parte integrante del ciclo produttivo. Maggiori informazioni su qualità e controllo dimensionale.
Domande frequenti
Quando serve la rettifica dopo la tornitura?
Per i particolari più critici, quando servono tolleranze più strette di quelle ottenibili con la sola tornitura e fresatura.
Quando conviene la lappatura dei fori?
Quando la sola rettifica non basta: la lappatura è la finitura finale dei fori, per correggere la geometria e ridurre la rugosità.
Cosa permette l'hard turning?
Permette di completare in un unico serraggio le lavorazioni su materiali temprati che altrimenti richiederebbero un passaggio in rettifica, mantenendo buone tolleranze e qualità superficiale.
Quali tolleranze e rugosità realizza Gamba?
Tolleranze dimensionali e geometriche di pochi millesimi di millimetro e rugosità Rt inferiore a 1 µm, verificate con strumenti di misura ottici e a contatto, rotondimetri e rugosimetri.
Per richiedere una lavorazione: contatta Gamba SRL.
 Chiamaci
 Scrivici